Artykuł sponsorowany
Jak klasa korozyjna środowiska zmienia specyfikację stali nierdzewnej w projektach przemysłowych
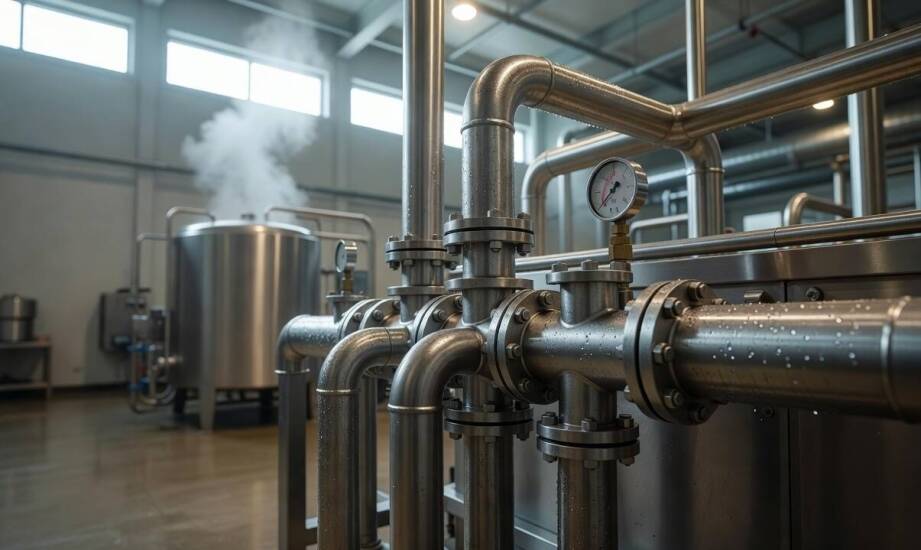
W projekcie przemysłowym ten sam element konstrukcyjny, na przykład stalowa poręcz, system wsporczy lub zbiornik buforowy, wymaga zupełnie innej specyfikacji materiałowej w zależności od docelowego miejsca montażu. Komponent zainstalowany w suchej strefie hali produkcyjnej funkcjonuje w stabilnym mikroklimacie, przez co nie wymaga najwyższych zabezpieczeń. Sytuacja zmienia się, gdy identyczny detal trafia do strefy intensywnego mycia lub na zewnątrz obiektu. Wilgoć, stała obecność chlorków oraz cykliczny kontakt z silnymi środkami czyszczącymi wymuszają zastosowanie stopów o znacznie podwyższonej odporności na wżery. Wybór optymalnego rozwiązania na podstawie twardych danych o warunkach otoczenia zapobiega niespodziewanym awariom, korozji naprężeniowej i kosztownym wstrzymaniom procesów technologicznych.
Klasyfikacja środowiska pracy a odporność korozyjna stopów
Właściwy proces projektowy zawsze zaczyna się od precyzyjnego zdefiniowania agresywności otoczenia. Do kategoryzacji warunków służy norma ISO 9223, która porządkuje środowiska w klasach od C1 do CX na podstawie oceny czynników zewnętrznych. Metodyka ta uwzględnia między innymi roczny czas utrzymywania się kondensacji wilgoci na powierzchniach, średnie temperatury oraz poziom zanieczyszczenia powietrza dwutlenkiem siarki. Zdefiniowanie, że konstrukcja będzie pracować w klasie C4 oznaczającej wysokie obciążenie przemysłowe, stanowi niezbędny punkt wyjścia dla dalszych obliczeń.
Dopiero po dokładnym określeniu otoczenia inżynierowie przechodzą do dobierania parametrów technicznych samego metalu. Norma EN 1993-1-4 definiuje klasy odporności korozyjnej materiałów (CRC od I do V), co pozwala przyporządkować konkretny wariant stopu do wymogów środowiskowych. Podstawowe stale z rodziny 1.4301 kwalifikują się zazwyczaj do klasy CRC II, sprawdzając się w łagodniejszych warunkach eksploatacji. Środowiska o większym natężeniu czynników degradujących wymuszają użycie materiałów wzbogaconych molibdenem, typowych dla klasy CRC III lub wyższych.
Specyficzne warunki mikroklimatyczne niosą ze sobą największe zagrożenia dla integralności elementów hutniczych. Wysoka kondensacja pary wodnej połączona z osadami solnymi oraz regularne stosowanie chemii myjącej na bazie chloru błyskawicznie osłabiają pasywną warstwę ochronną. Stal nierdzewna o strukturze austenitycznej w temperaturach przekraczających 50–60°C staje się wysoce podatna na pękanie korozyjne naprężeniowe. Obecność chlorków stanowi tu główny czynnik zapalny. Projektanci często kierują się progiem stężenia na poziomie 200 ppm jako sygnałem do zmiany stopu, jednak wartość ta nie jest sztywną granicą. Rzeczywiste ryzyko zależy ściśle od stagnacji cieczy, wahań temperatury oraz cyklicznego odparowywania, które punktowo zwiększa koncentrację soli na powierzchni detalu.
Powszechnym błędem popełnianym w biurach konstrukcyjnych jest wpisywanie do specyfikacji wyłącznie ogólnej nazwy gatunku materiału. Założenie, że standardowy stop austenityczny sprawdzi się wszędzie, ignoruje realne warunki pracy w strefach C3 czy C4. Taka dokumentacja prowadzi do błędnych zamówień i szybkiego zniszczenia infrastruktury.
Specyfikacja wyrobów na podstawie oceny otoczenia
Rzetelna ocena klasy środowiskowej pozwala technologom na bezpieczne typowanie formatów i półfabrykatów przemysłowych. Parametry korozyjne bezpośrednio warunkują dobór odpowiednich blach, odkuwek matrycowych czy zaawansowanych pierścieni kuto-walcowanych. Elementy budujące infrastrukturę stoczniową, narażone na bryzgi słonej wody, wymagają stopów o wysokim współczynniku PREN. Równolegle detale produkowane dla sektora kolejowego i meblarskiego muszą łączyć odporność na zmienne warunki atmosferyczne z odpowiednimi właściwościami mechanicznymi. Konstrukcje spawane eksploatowane w halach przemysłowych zachowują trwałość tylko wtedy, gdy spoiwo i materiał bazowy odpowiadają na rzeczywiste obciążenia chemiczne.
Kluczowym narzędziem chroniącym przed zamówieniem niewłaściwych materiałów jest precyzyjnie sformułowane zapytanie techniczne. Dokument kierowany do dostawcy wyrobów hutniczych musi wykraczać poza samo wskazanie gatunku. Kompletna specyfikacja techniczna określa maksymalne temperatury robocze, stężenia chlorków, obecność kondensacji oraz charakter cykli mycia. Równie istotne pozostaje zdefiniowanie formatu materiału, wąskich tolerancji wymiarowych oraz koniecznego zakresu obróbki skrawaniem.
Zestawienie tych zmiennych daje ekspertom hutniczym pełen obraz sytuacji i pozwala zweryfikować, czy wybrany profil sprawdzi się w docelowej instalacji. Weryfikacja założeń już na etapie ofertowania eliminuje przestoje produkcyjne i zabezpiecza łańcuch dostaw materiałowych.
Trwała i bezpieczna infrastruktura przemysłowa wymaga skrupulatnej analizy warunków roboczych. Powiązanie czynników środowiskowych z faktyczną klasą odporności stopu eliminuje ryzyko awarii i optymalizuje koszty utrzymania ruchu na zakładach. W firmie FORGIS zajmujemy się dostawami specjalistycznych wyrobów hutniczych, koncentrując się na zaopatrywaniu branży budowlanej, stoczniowej, meblarskiej i kolejowej. Dostarczamy precyzyjne odkuwki, obręcze tramwajowe oraz blachy, opierając nasze działania na kilkunastoletnim doświadczeniu we współpracy z kluczowymi producentami krajowymi i zagranicznymi. Prowadzimy obróbkę mechaniczną stali i dostarczamy konstrukcje spawane, każdorazowo dopasowując parametry techniczne detali do najbardziej wymagających środowisk eksploatacyjnych.
Kategorie artykułów
Polecane artykuły

Skup zboża - jak wspieramy lokalnych producentów rolnych
W obliczu rosnącego zapotrzebowania na zboża lokalni producenci rolnictwa stają przed wieloma wyzwaniami. Rynek staje się coraz bardziej konkurencyjny, co sprawia, że utrzymanie rentowności jest trudniejsze. Skup zboża odgrywa kluczową rolę we wspieraniu działalności rolników, oferując stabilność i

Jak rozpoznać właściwą szybę do Audi 100 i A6 bez ryzyka pomyłki
Właściciele starszych pojazdów marki Audi często napotykają trudności przy poszukiwaniu odpowiednich części blacharskich i osprzętu. Problem ten staje się szczególnie widoczny, gdy zachodzi konieczność wymiany przedniej szyby w modelach z przełomu lat osiemdziesiątych i dziewięćdziesiątych. Przejści